唱片转起来之前:手作一台 Ariel 黑胶唱片机
文章目录
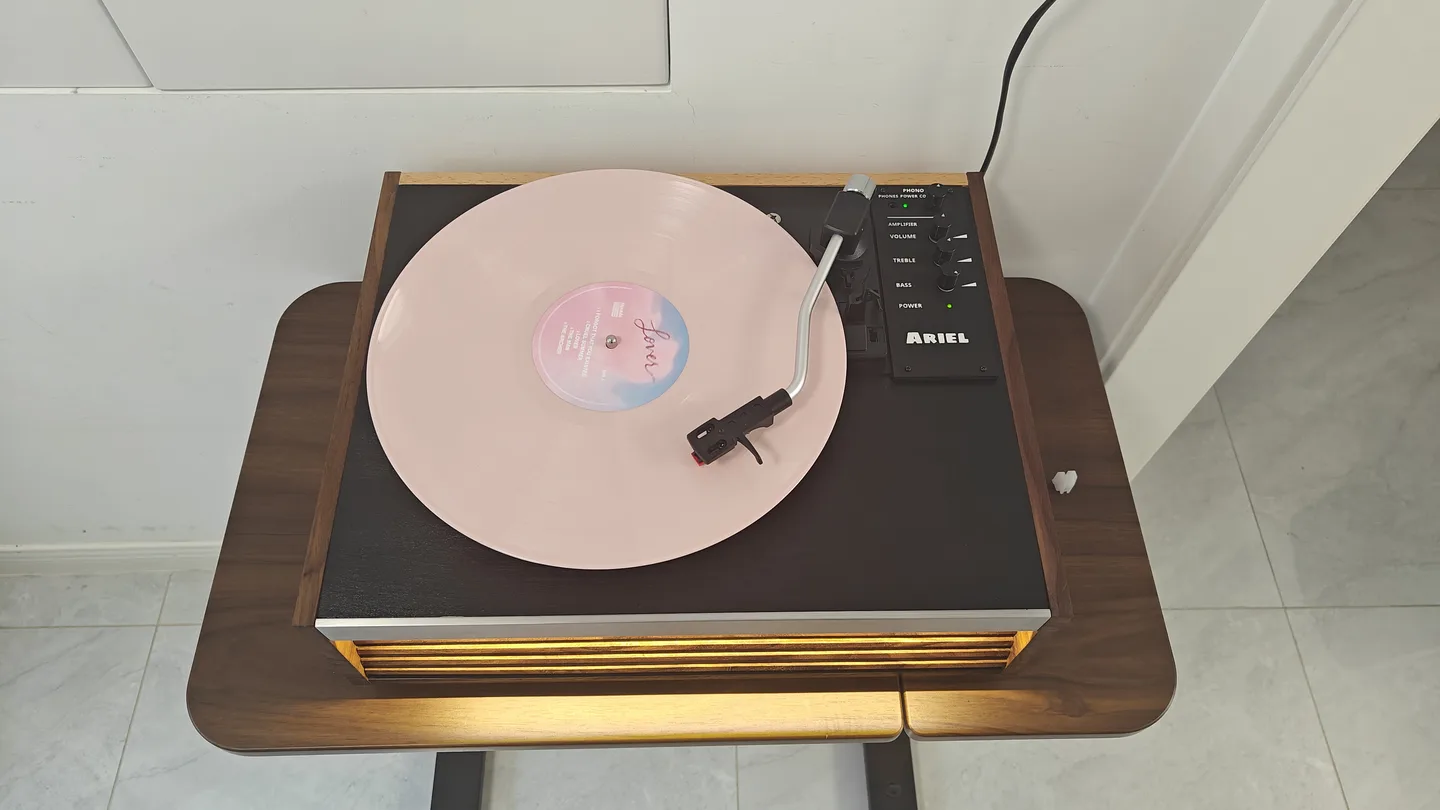
木格栅上方的一道暖光,把银色前沿与黑色台面分开。唱片转动时,整台机器的视觉重心落在唱盘和唱臂上,扬声器、隔板与线路都收在下方的木制箱体中。
这台唱片机叫 Ariel。它采用 Shockwave SC-2103 的拆机扬声器,搭配另购的弯臂机芯,重新设计箱体和内部结构。FreeCAD 模型、木板清单、加工图纸,以及制作时留下的照片,记录了它从设计走向实物的过程。
外形确定以后,工作才逐渐展开:音腔需要容积,机芯需要下探空间,线路需要绕行,木件则要能够加工和装配。几毫米的调整,往往会牵动相邻的几处结构。
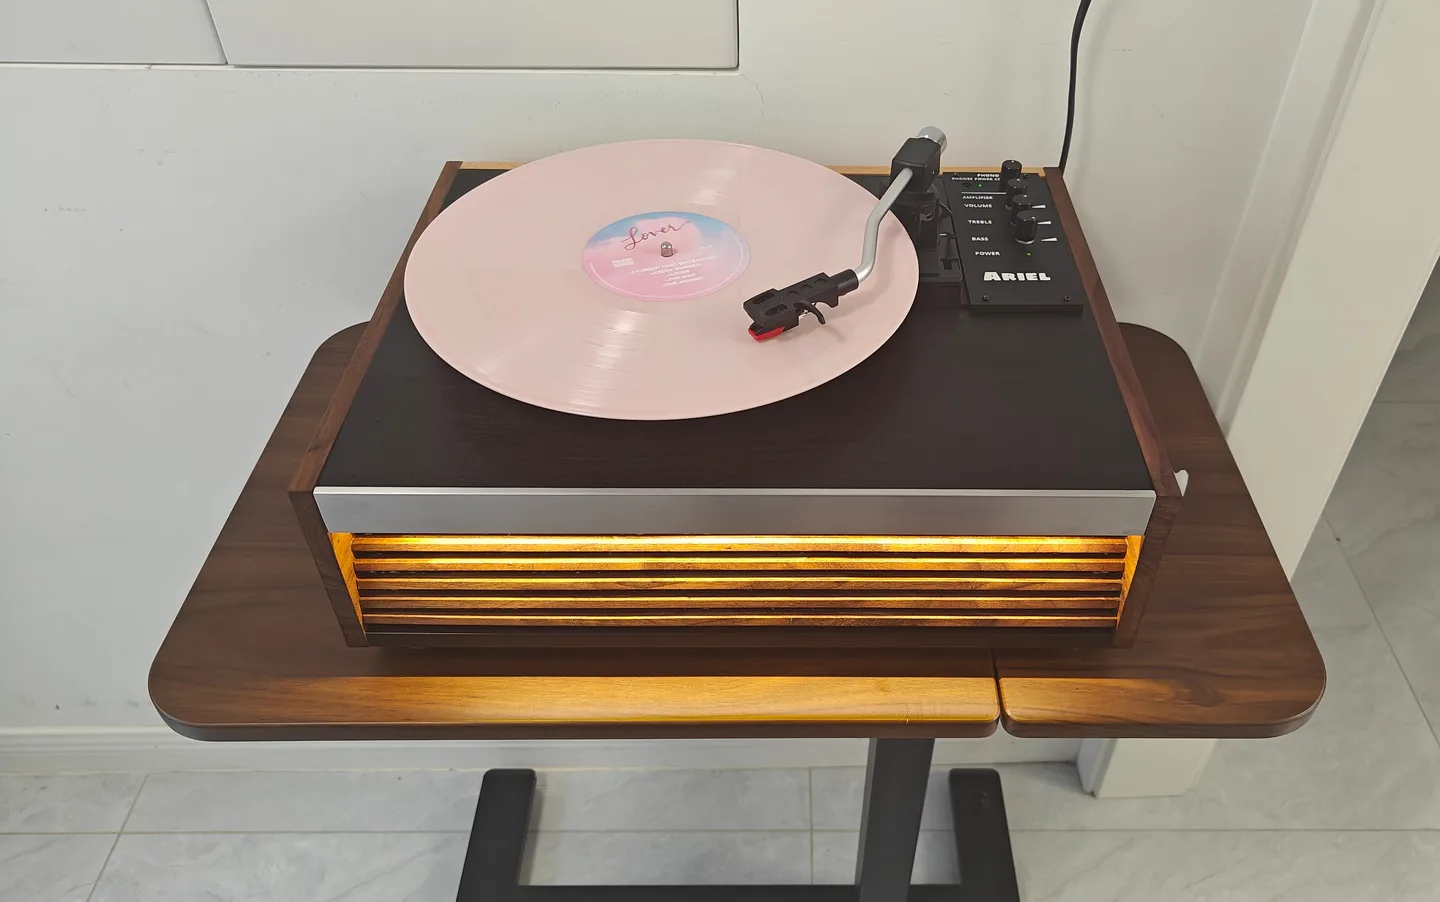
唱片转动时
静态照片呈现材质与比例,播放片段则能看到唱盘运行时的状态。
下面这段约 11 秒的视频,从正面的格栅移向台面,展示灯光、旋转的唱片和控制区域。制作中的许多细节被收进箱体,留下相对简洁的外观。
另一段约 32 秒的播放近景,将视线集中在唱盘、弯臂和右侧控制面板上,可以更清楚地观察唱片运行时的状态。
木纹、黑色台面与横向格栅
Ariel 的外形参考了 HYM LUMI Walnut:木色箱体、黑色台面、银色前沿,以及向后倾斜的横向格栅。木纹保留了家具的质感,黑色台面衬托唱盘,银色前沿则为上下两部分划出清晰的边界。
横向格栅遮住扬声器,也让正面保持连贯的线条。实物的控制区域集中在台面右侧,按钮和旋钮的布置服从日常操作,正面则留给木纹与灯光。
外形参考提供了比例和材质方向。扬声器与机芯更换之后,音腔、承载结构和电子部件的位置都需要重新安排,内部布局由实际采用的部件决定。
箱体设计占地为 450 × 350 mm。建模时先确定外壳、唱盘与唱臂的位置,再核对防尘盖、内部隔板和电子部件的空间关系。木件一旦完成切割和粘接,修改成本便会明显增加;在模型中尽早发现干涉,可以减少后续返工。
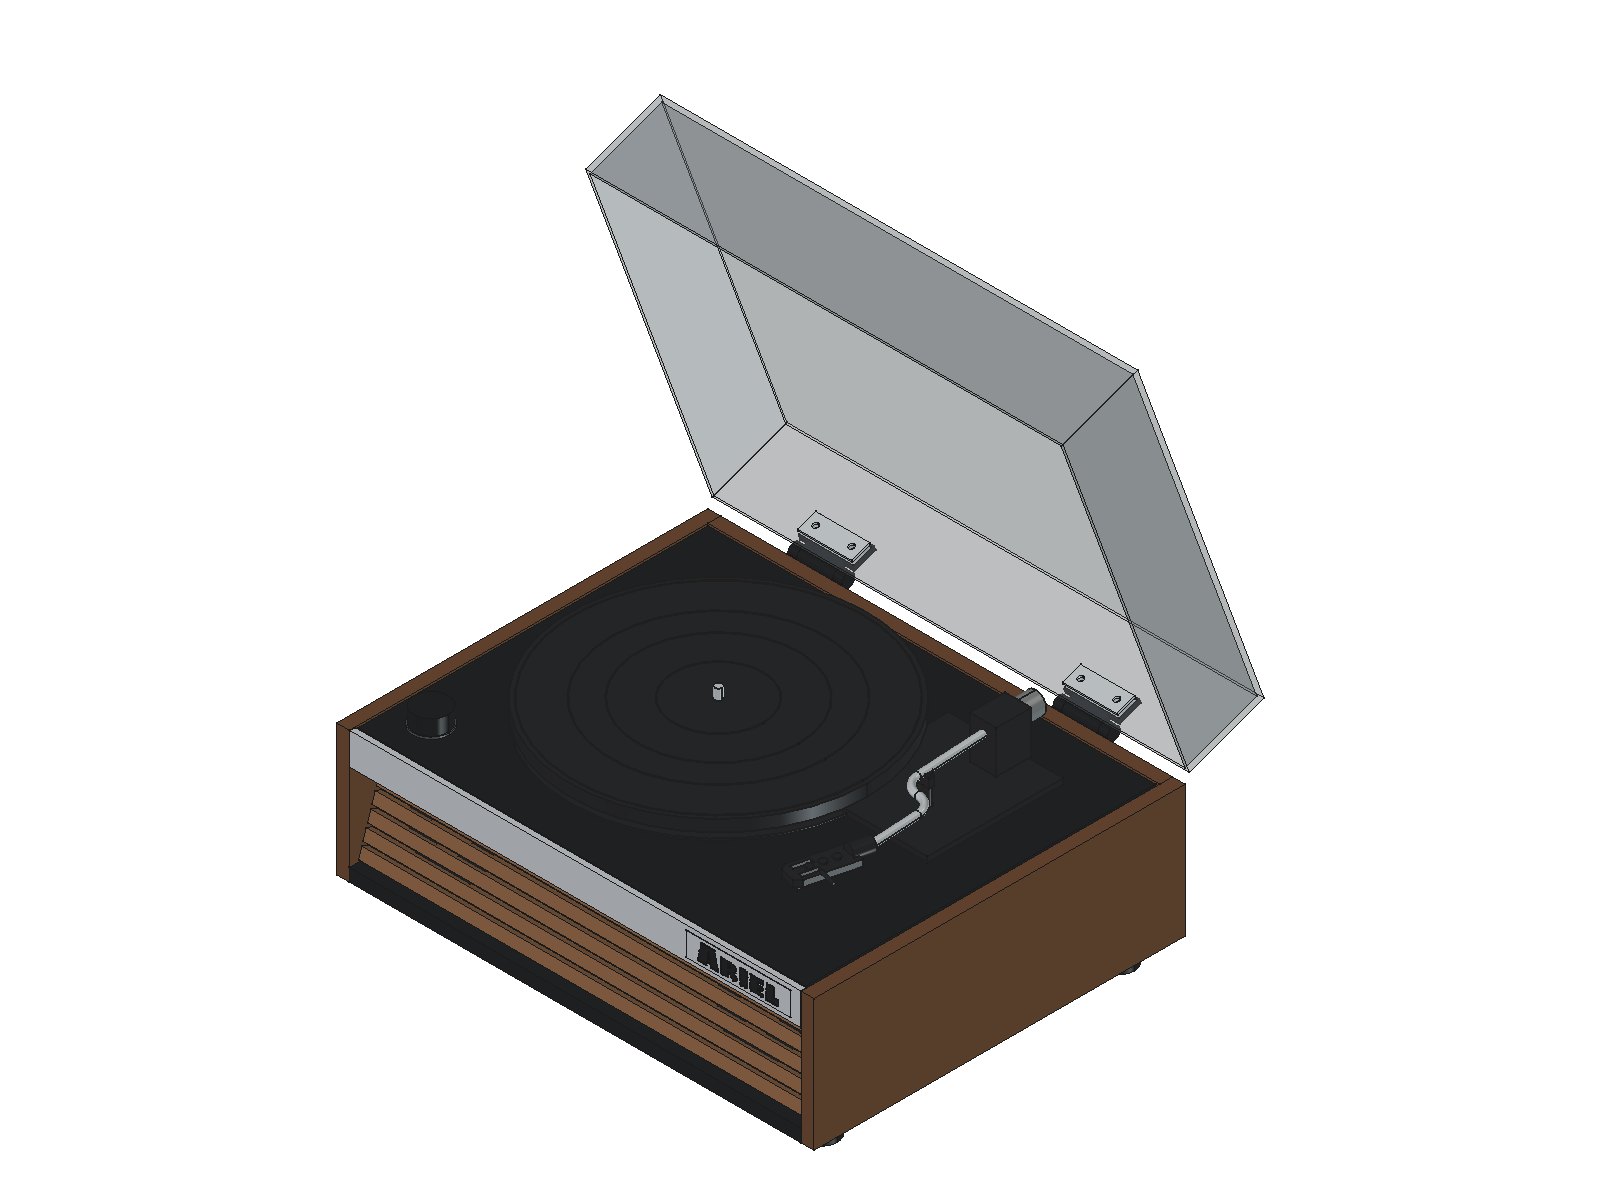
有限箱体内的三个音腔
这套拆机扬声器由一只低音单元和两只全频单元组成。全频单元承担较宽频段的重放,需要为它们保留合适的背部空间。
两只全频单元朝前,位于格栅后方;低音单元安排在箱体后排,向下安装。这个布局兼顾了正面造型,也为上方的唱片机芯留出空间。
扬声器工作时,振膜前后都会推动空气。背部空间的容积、密封和通气方式,会影响单元的工作状态。箱体因此被划分为三个独立音腔:左右前部各供一只全频单元使用,中央贯通前后的空间留给低音,电源和功放安排在左右后侧。
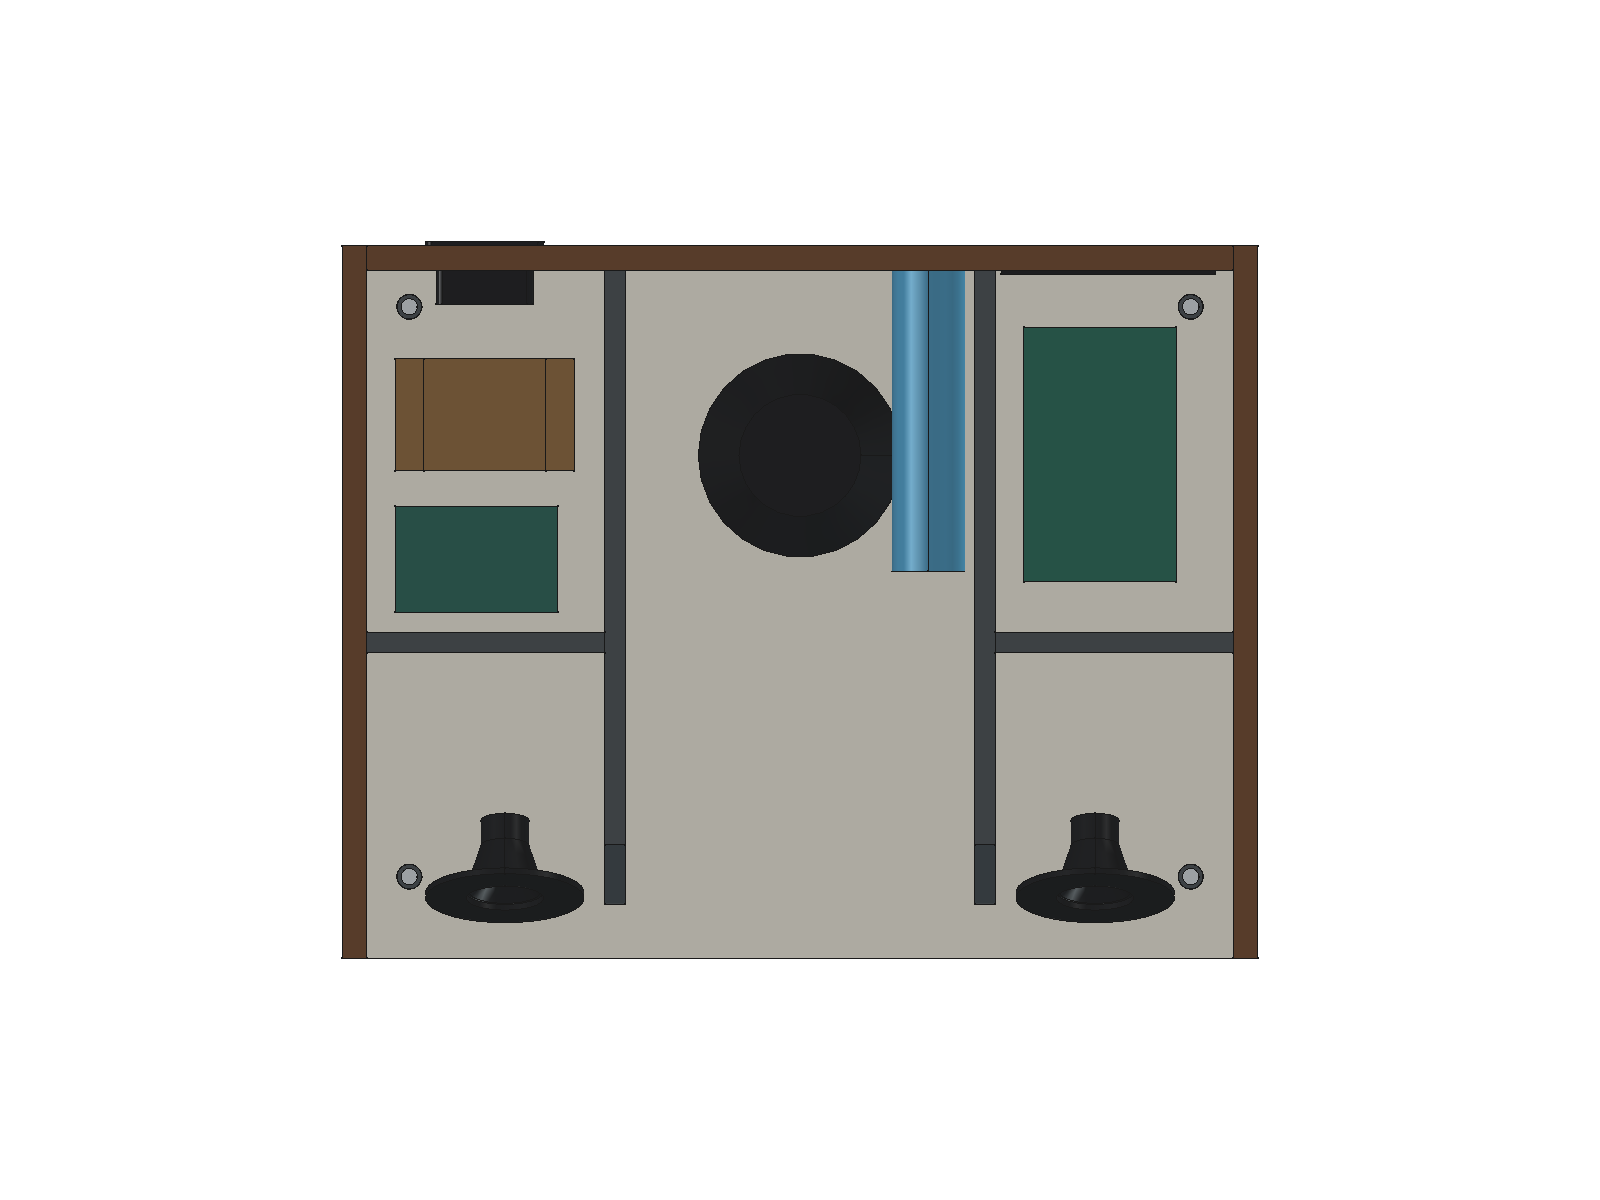
在保存的 CAD 版本中,扣除已建模部件的占用后,中央低音腔约为 4.04 L,左右全频腔各约 1.11 L。这些是设计阶段的空间估计。原音箱的箱体和倒相管已经遗失,单元参数也不完整,实际低频响应仍需通过样机测量确定。
低音腔还预留了可更换的倒相管。它将音腔与箱外连通,截面积和长度会影响低频表现,保留拆换能力便于后续比较。针对实物中的局部障碍,项目又设计了 D 型截面的独立试装件;管道形状与走向,也要服从实际装配空间。
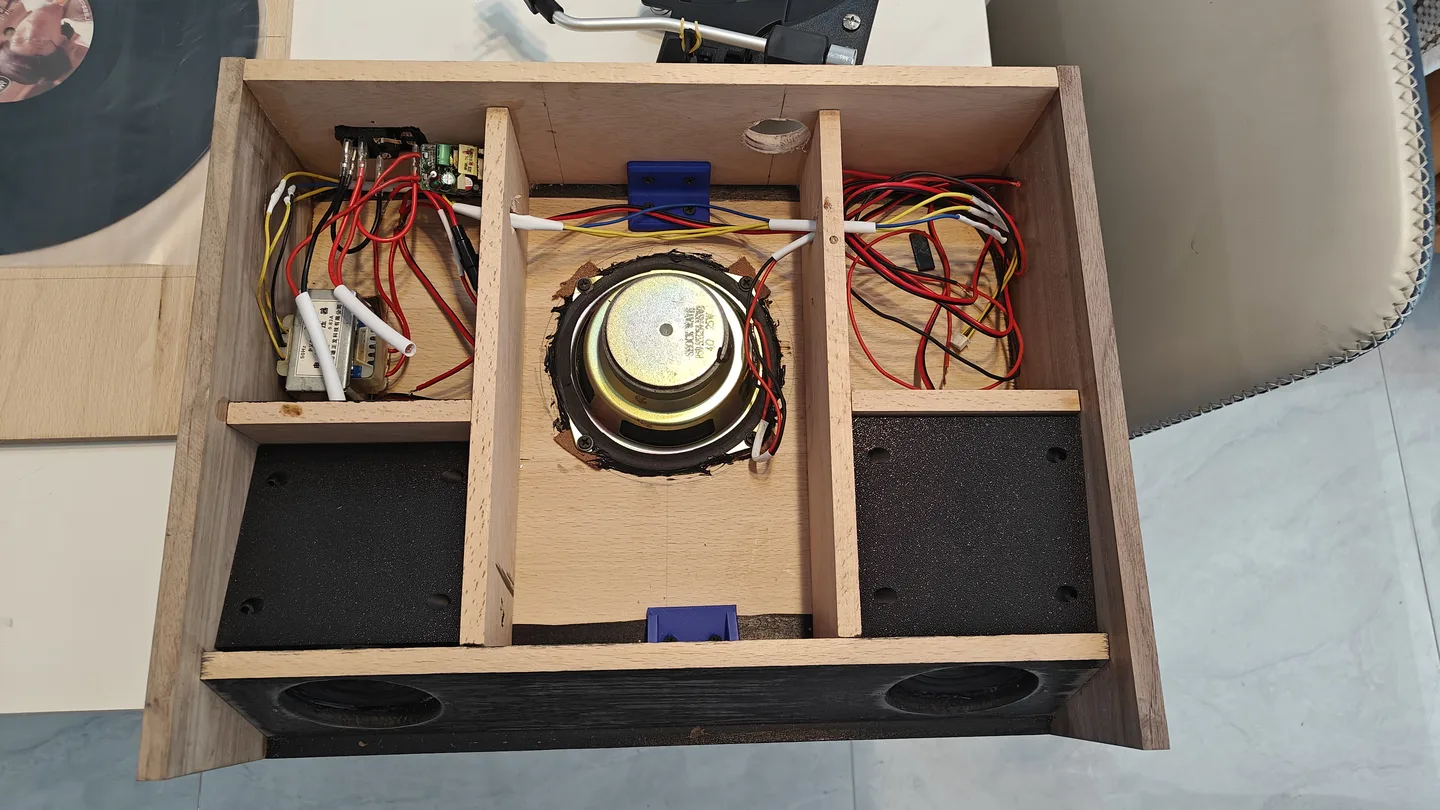
一体式结构的隔振难题
扬声器依靠振动发声,唱针则通过读取唱片沟槽中的细微运动获得信号。两者装在同一个箱体里,结构传振便成为需要处理的问题。
如果扬声器的振动沿箱体传到机芯,唱针拾取的信号就可能受到干扰。干扰再经功放和扬声器放大,严重时会形成声反馈,这也是一体式唱片机需要在实际音量下检查的表现。
设计为承载台面预留了弹性支承,机芯自身也带有弹簧。唱盘与唱臂需要保持稳定的相对位置,电机和传动机构需要下探空间,台面四周则要保留浮动间隙。这几项条件共同决定了承载结构的高度和边界。
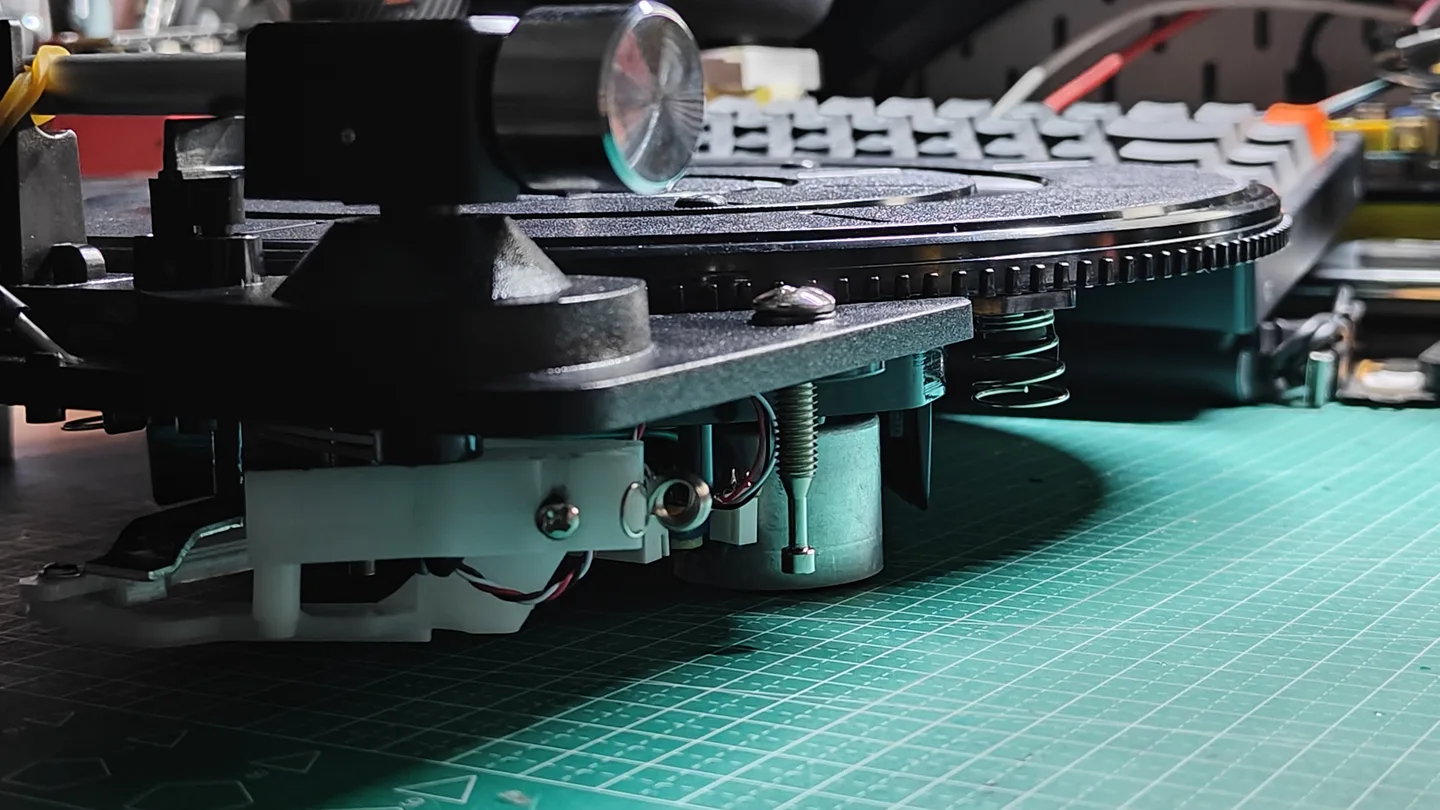
机芯从上方看能够容纳,并不代表下部机构也有足够净空。项目单独记录了弹簧高度、电机下探和顶板避让,部分底部轮廓仍采用估算值。实际装配中的调整与保存模型的差异,需要继续补齐。
弹簧的承重高度、台面运动时的边缘间隙,以及播放时的反馈情况,都要通过实物核对。弹性支承提供了调整基础,最终效果取决于装配与测试。
从图纸到木工台
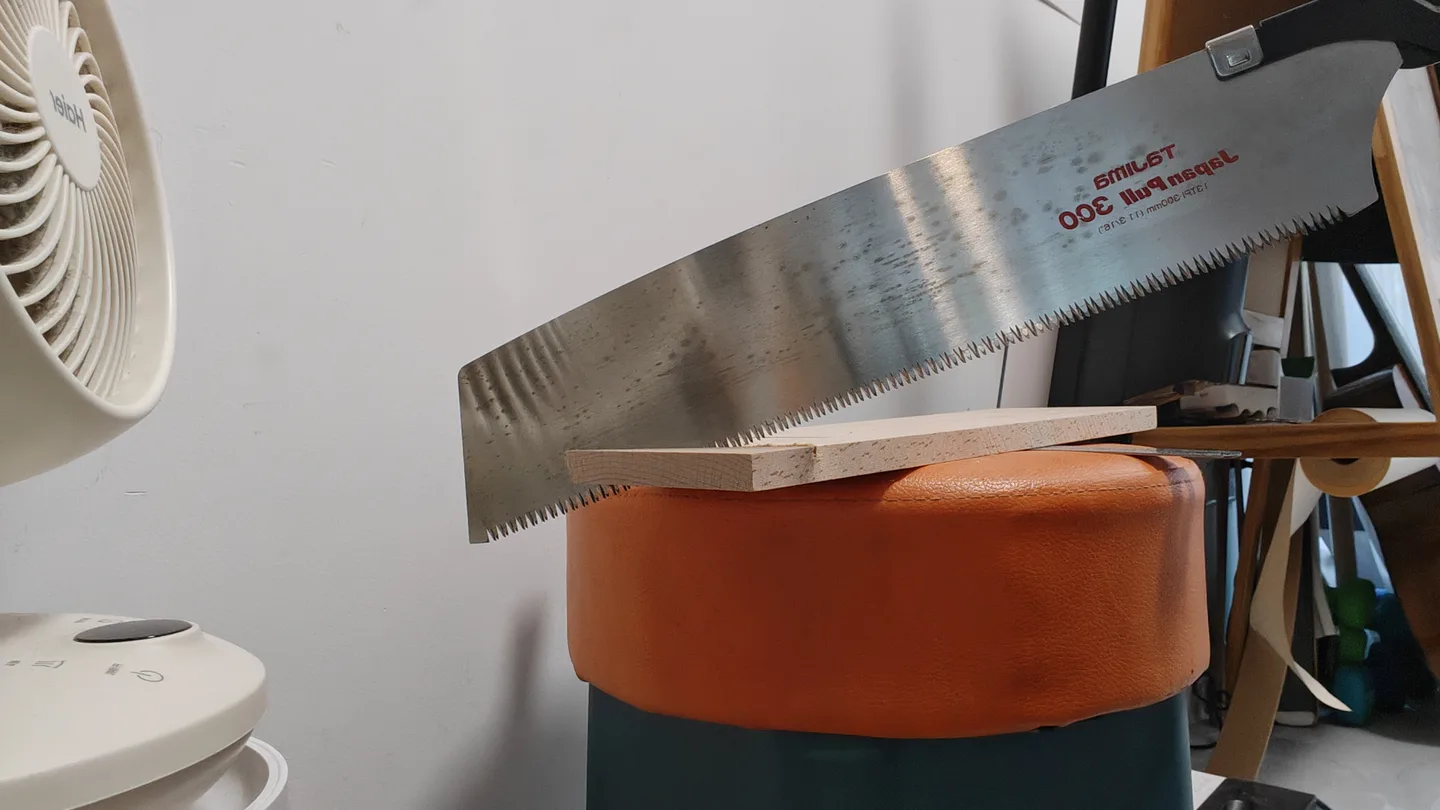
到了木工台,图纸上的尺寸开始受到材料和工具的约束。板材实厚、锯缝、切边质量和接缝余量,都需要在加工时重新核对。
备料照片里,木板铺在绿色切割垫上,周围仍是键盘和电子工具。建模与手工加工在同一张工作台上交替进行,零件的尺寸也在这个过程中逐渐落实。
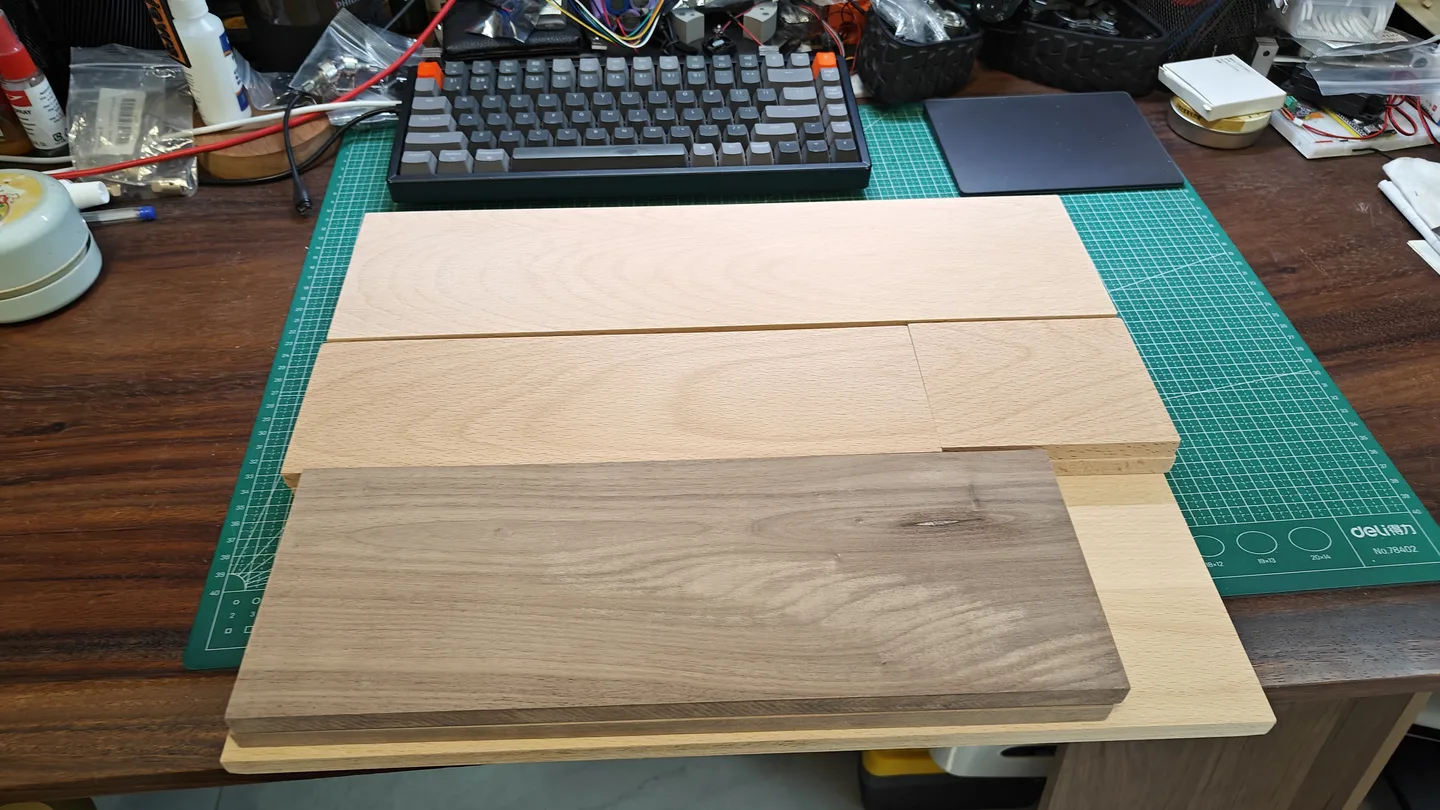
备料清单给出的是便于下料的矩形尺寸,成形时还要处理斜面、开孔和贴合边。切割与修整会去除材料,板厚也可能偏离标称值,因此相邻零件的配合需要结合实物复核。
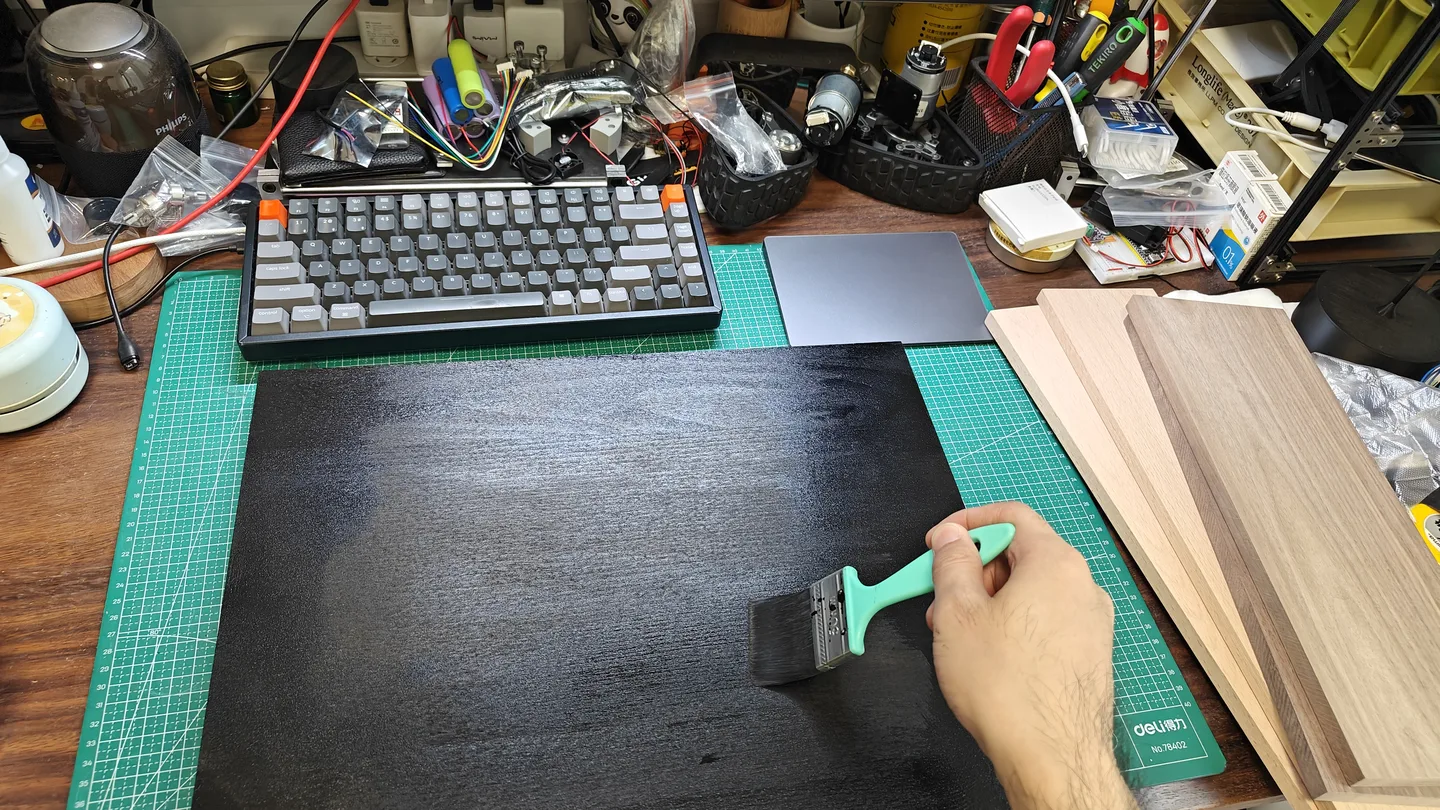
台面采用黑色涂装,与木色箱体形成材质和明暗上的区分。黑色背景弱化了台面本身的存在,金属唱臂和唱片由此成为视觉中心。滚筒涂装时,表面均匀度和边缘收口也会直接影响成品观感。
3D 打印,从零件延伸到工具
横格栅的视觉效果依赖排列的一致性。七根木条的间距、平行度和端部位置,只要有一处偏差,就容易打断正面的连续线条。
为减少逐根定位的误差,项目设计了可拆卸的打印夹具。两只夹具分别靠近格栅两端,槽位控制木条间距,底部挡脚提供起始基准。粘接时,再用压条和夹子保持接触,直到胶完成固化。
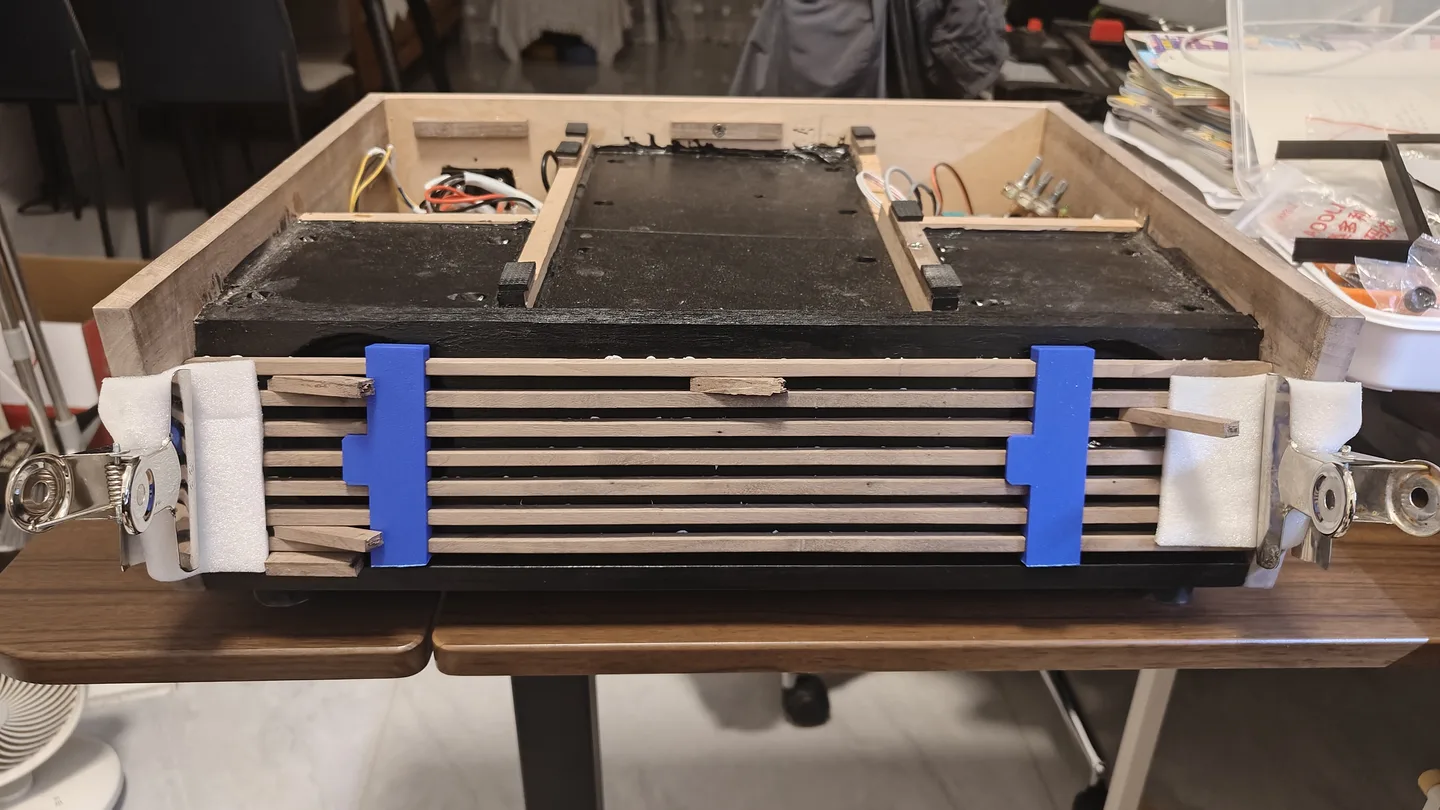
3D 打印在这里既用于制作部件,也用于辅助加工。控制面板、背部支承、角码、音腔顶板和倒相管等模型分别保存在独立目录中,便于按各自的试装进度调整。
控制面板可以反复修改孔位和文字,定位夹具则把重复测量转化为固定的几何基准。格栅粘接完成后,夹具沿预定方向取下,工具本身不进入最终装配。对于这类小批量手作,制作专用工具往往能省去不少校正工作。
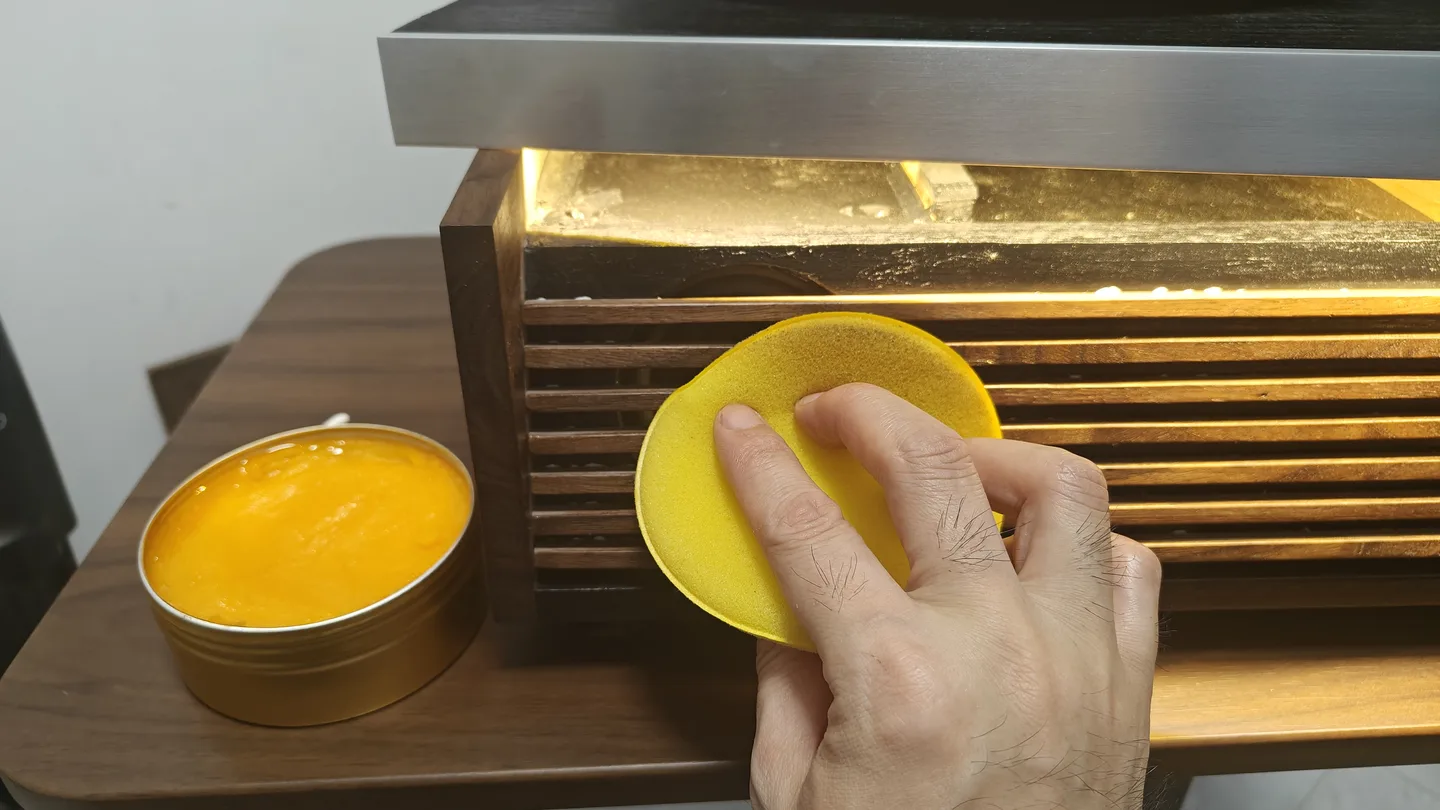
设计记录与实物之间
开盖模型与成品影像保留了不同阶段的设计。主 CAD 中采用早期的前侧旋钮布局;实物的控制面板已移到台面右侧,格栅照明也经过了制作调整。文中的成品照片拍摄时未装防尘盖,文末视频则补充了防尘盖安装后的开盖播放状态。
部分实物调整尚未回写主模型,独立打印件也没有全部并入整机装配。保存的 CAD 适配报告仍保留安装未放行的状态,图纸中的估算尺寸和待确认接口仍需按各自说明核对。
复做时需要结合尺寸依据和试装记录,逐项确认部件的真实接口。现有照片记录了样机成果;要让同一份资料稳定地指导下一台制作,还需要继续整理这些差异。
仓库同时保留了模型、参数、木板清单、三册图纸和制作素材。板件为什么退让、某个孔位依据什么确定、哪些部件仍待试装,这些记录能够为后续拆修和修改提供依据。
制作完成之后
完成装配后,最费心的内部结构退到了视线之外。木纹、银色前沿和横格栅组成正面,唱盘与唱臂占据台面,操作区域落在右手容易触及的位置。
再回看加工照片,蓝色定位夹具已经取下,台面上的涂层已经干燥,原本摊在工作台上的部件也各自归位。暖光亮起,唱片开始转动,几张图纸上的尺寸终于有了实物的重量。
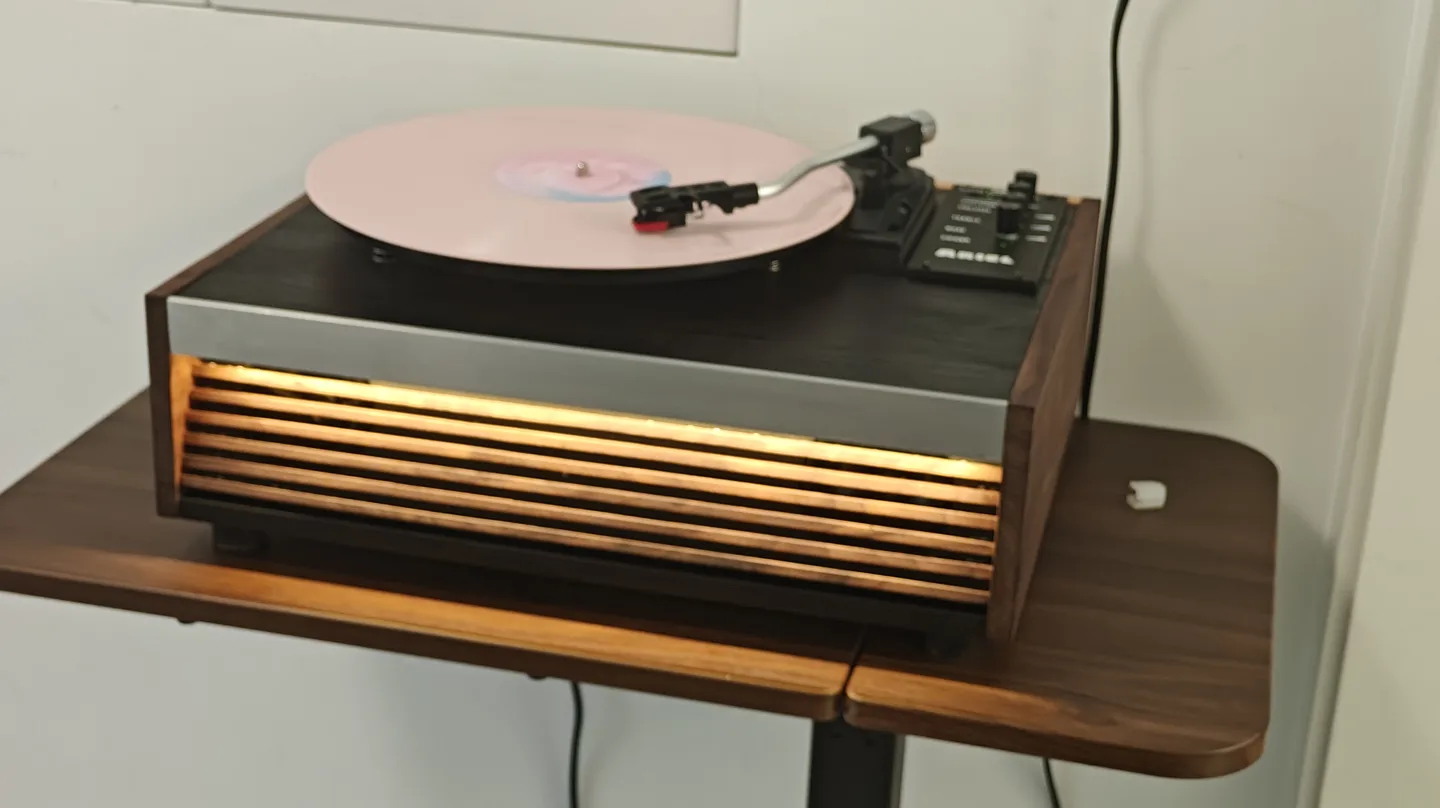
安装防尘盖后,整机的轮廓也更加完整。下面这段约 1 分钟的视频记录了开盖播放的状态,从正面格栅到唱盘与唱臂,可以看到装配后的整体比例与细节。
完整的模型、图纸和打印件放在 vinyl-record-player 项目仓库,更多制作照片和操作视频见实物制作记录。音腔与机芯的尺寸依据分别记录在音响布局和机芯适配说明中。外形参考来源见项目的设计依据。本文使用制作过程的实拍照片、视频与 CAD 预览;视频以网页播放版本呈现。